五金交电与机电设备采购中工具刃具选型匹配技术要点解析
在制造业与工程项目的日常运转中,五金交电与机电设备的采购往往被视为“后勤保障”环节,但真正决定产线效率与加工精度的,恰恰是那些不起眼的工具刃具。很多采购人员在面对高速钢与硬质合金的抉择、涂层参数的微调或是刃口几何角度的差异时,常常陷入“只看品牌不看匹配”的误区。作为深耕工贸经营领域多年的从业者,我们深知选型失误带来的不仅是刀具成本的上升,更可能引发整条工艺链的连锁停机。本文结合上海顺企工贸经营部在长三角地区服务数百家制造企业的实战经验,梳理工具刃具与机电设备协同选型的技术要点。
一、设备主轴特性与刃具参数的非线性关系
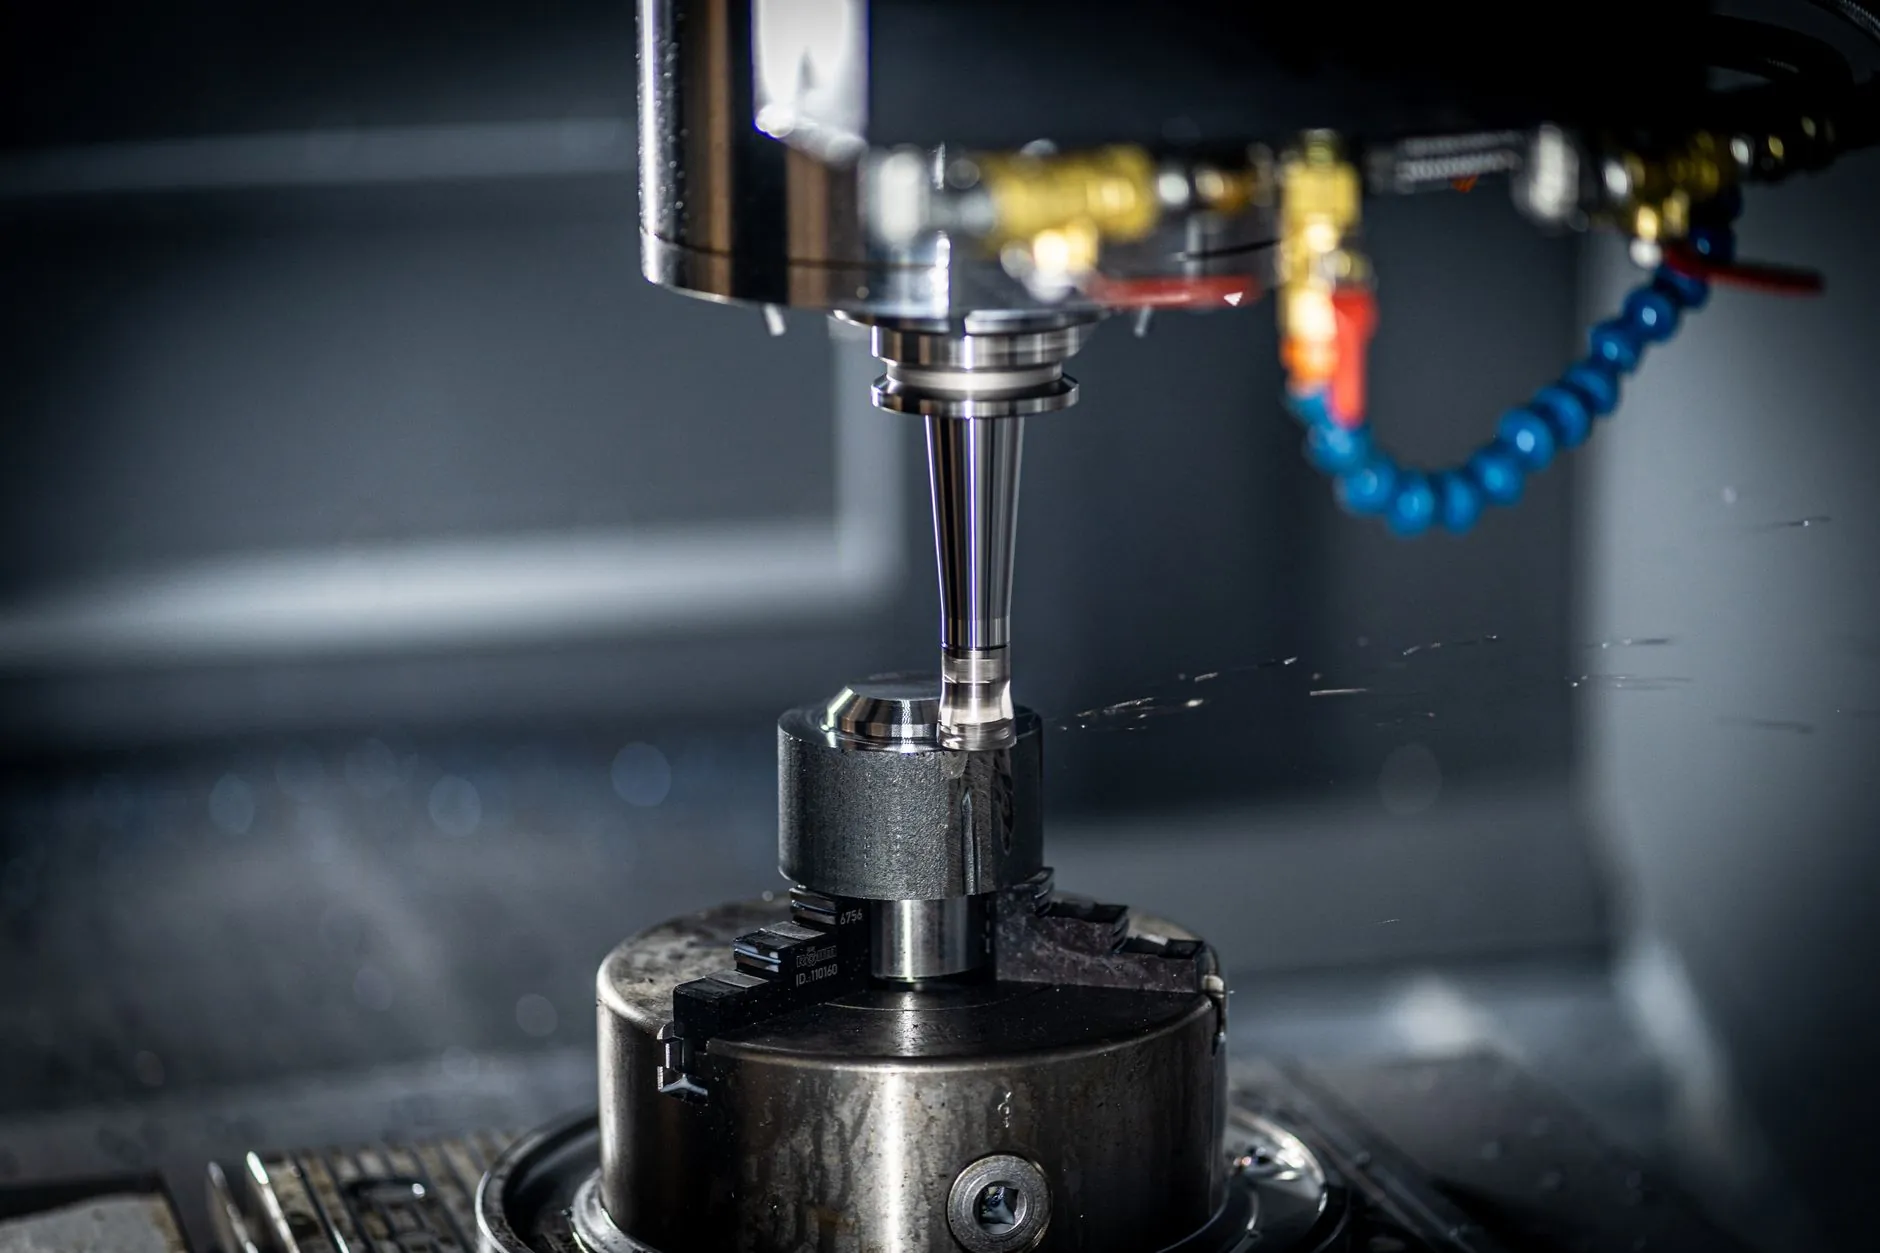
机电设备的刚性、转速范围与扭矩输出曲线,是工具刃具选型的首要约束条件。以加工中心为例,BT40主轴与BT50主轴在承受径向切削力时的变形量差异可达30%以上,若在BT40机床上强行使用大直径玉米铣刀,极易引发振刀纹。实际操作中,我们建议采购方先获取设备主轴端面的跳动精度(通常要求≤0.005mm),再反推刃具的悬伸长度与刃数配置。例如,当主轴转速超过12000rpm时,动平衡等级G2.5的刃具与G6.3的刃具,其加工表面粗糙度差距可能达到Ra0.8μm,这在精密模具加工中是致命的。
二、被加工材料与刃具涂层的“化学匹配”
五金交电领域的零部件加工常涉及铝合金、不锈钢、淬硬钢及高温合金四种典型材料,而每种材料对刃具涂层的亲和性完全不同。许多企业为图省事统一采购TiAlN涂层刀具,结果在加工铝合金时因涂层与铝的亲和反应导致积屑瘤频发。正确做法是:铝合金件选用无涂层或DLC类金刚石涂层,不锈钢件优先考虑TiSiN或AlCrN涂层,淬硬钢HRC50以上则需CBN刀片介入。上海顺企工贸经营部在协助某汽车零部件厂进行刀具整合时,仅将铝合金加工刀具改为抛光态硬质合金,刀具寿命即从35分钟/刃提升至110分钟/刃,同时工件毛刺率下降70%。
另一个常被忽视的细节是冷却方式对刃具选型的反向制约。内冷孔刀具在高压冷却(≥70bar)条件下,其断屑槽形必须设计为更开放的结构;反之,若设备仅配备外冷系统,选用带内冷孔的刀具不仅浪费成本,还可能因冷却不均造成刃口热裂纹。因此,采购清单的制定应始终围绕设备实际工况展开,而非单纯依据产品手册。
三、采购流程中的三维校验机制
为避免选型失误,建议在工贸经营环节建立“设备参数—工艺要求—刃具规格”的三维校验流程。具体可拆解为以下步骤:
- 第一步:提取设备极限值。记录主轴最高转速、最大进给速度、主轴功率及刀柄形式(HSK/SK/BT),这些数据直接决定刃具直径上限与柄部类型。
- 第二步:定义工艺窗口。明确粗加工、半精加工、精加工各工序的金属去除率(MRR)目标,据此计算所需齿数与前角范围。
- 第三步:进行样件试切。小批量采购试切刃具(建议每种规格不超过5支),用表面粗糙度仪和测力仪量化评估,而非仅凭肉眼判断。
这套机制的核心价值在于将选型从“经验驱动”转向“数据驱动”。例如,某风电配件企业在加工42CrMoA材料时,原使用进口双面铣刀片,单件成本12.6元。通过三维校验后发现设备主轴功率余量充足,改为国产五边形铣刀片后,单件成本降至7.8元,且加工节拍缩短18%。
四、库存策略与动态调整建议
工具刃具的采购不应追求“一次到位”,而应建立ABC分类动态库存:A类(高消耗标准件)如硬质合金立铣刀保持2周安全库存;B类(专用非标件)如成型铰刀按订单触发采购;C类(备用应急件)如丝锥、板牙维持最低存量。同时,每季度应对机电设备的实际磨损状态进行复核——主轴轴承间隙增大后,原先适用的刚性刃具可能出现异常崩刃,这时需要适当增加刃具的刃口钝化值(ER值从0.03mm调整至0.05mm)。
此外,建议与工贸经营服务商签订技术联动协议,而非单纯购销合同。上海顺企工贸经营部目前为长期客户提供每月一次的刀具磨损数据分析报告,通过对比累计切削时间与刃口后刀面磨损量(VB值),可提前预警设备主轴偏移或夹具松动等隐性故障。这种服务模式使客户的综合刀具成本平均降低22%,停机时间减少35%。
五、从选型到精益管理的价值跃迁
工具刃具的选型匹配,本质上是对机电设备潜能与材料特性的双重尊重。当企业将选型逻辑从“价格比较”转向“全生命周期成本(TCO)核算”时,会发现一支单价180元的进口铰刀若能将孔公差稳定控制在H7级,其价值远超三支单价60元的普通铰刀——因为后者带来的返工与废品损失往往被财务部门忽视。五金交电行业的采购升级,不在于追逐最贵的刀具,而在于建立一套可量化、可复制的匹配方法论。这需要采购人员深入车间观察切屑颜色与形态,需要技术部门与刃具供应商共享真实工况数据,更需要工贸经营单位扮演“技术翻译者”的角色,将设备语言、工艺语言与刃具语言无缝对接。唯有如此,每一次采购决策才能真正转化为产线效率与利润率的坚实保障。